SELECT
按工况选材料:一张图看懂怎么选
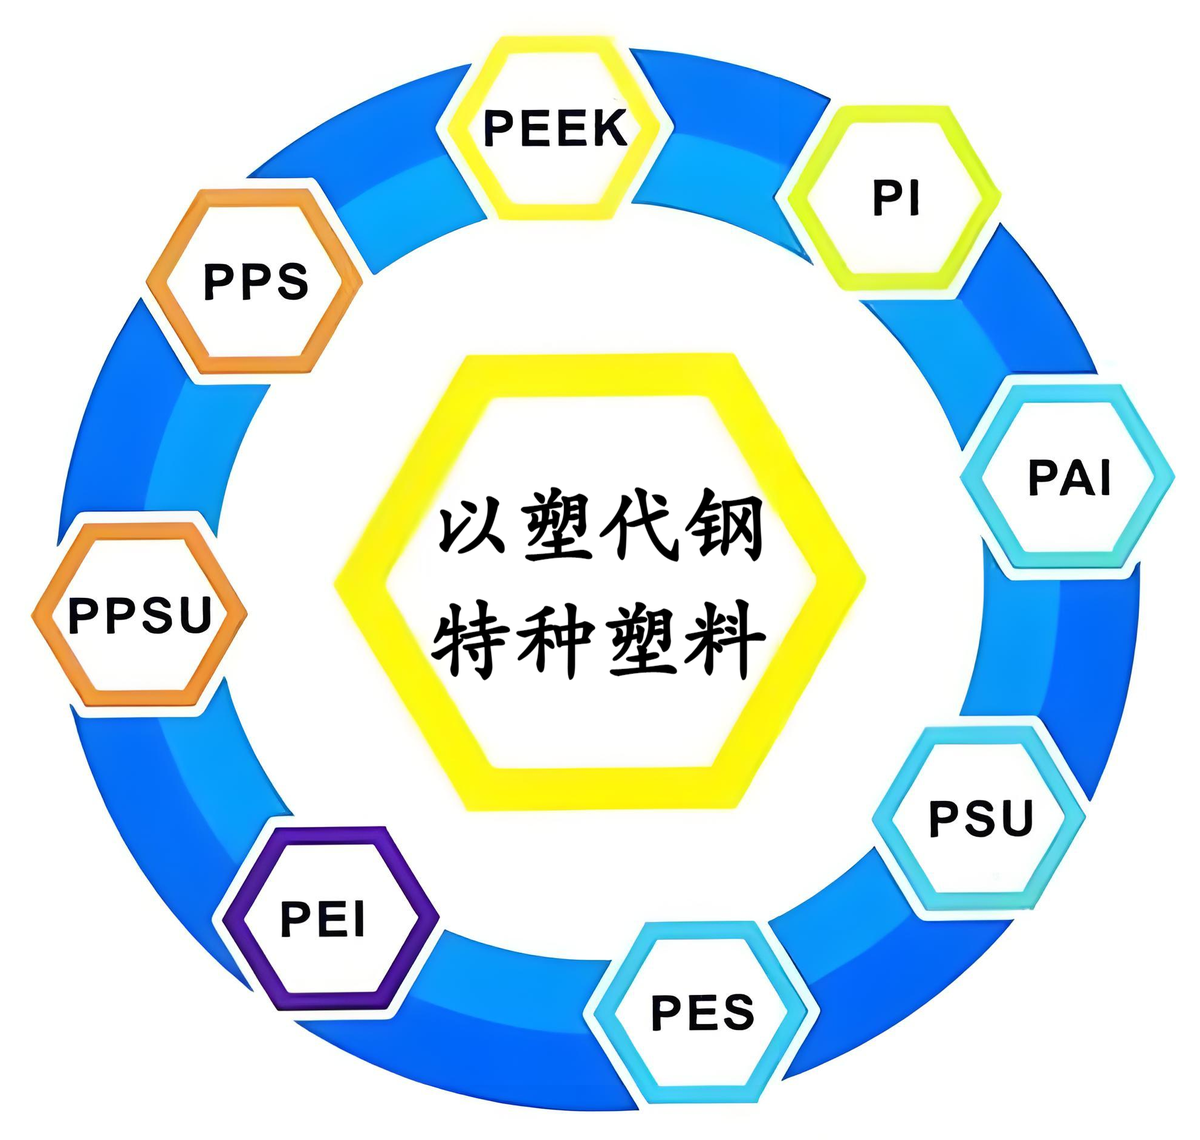
- 要耐 250℃+ 高温 → PEEK / PI / PBI
- 要高强度高刚性 → PEEK-CF(碳纤增强)/ PEI
- 要耐化学耐冷却液 → PPS / PPA
- 要反复蒸汽灭菌 → PPSU / PSU
- 要高频低损耗 → LCP
- 要耐强腐蚀 → PTFE / PCTFE
PEEK 之外,还有一支高温材料梯队。按使用温度和工况选对材料,成本和性能才都成立。
| 材料 | 密度(g/cm³) | 收缩率(%) | 熔胶温度(℃) | 模具温度(℃) | 保压(MPa) | 注射速度 | 干燥 |
|---|---|---|---|---|---|---|---|
| PEEK | 1.3-1.4 | 1.5-2.5 | 350-380 | 175-205 | 120-180 | 中速 | 3-4h/150℃ |
| PEI | 1.27-1.42 | 0.5-1.5 | 300-360 | 100-150 | 80-120 | 中速 | 3-4h/150℃ |
| PPS | 1.3-1.8 | 0.4-0.8 | 300-340 | 85-140 | 100-150 | 低速 | 2-3h/120-130℃ |
| PPSU | 1.29-1.37 | 0.5-1.2 | 340-380 | 150-180 | 80-120 | 中速 | 3-4h/135℃ |
| PSU | 1.25-1.35 | 0.5-1.5 | 300-360 | 80-120 | 80-120 | 中速 | 3-4h/150℃ |
| PES | 1.35-1.45 | 0.5-1.5 | 320-380 | 100-150 | 80-120 | 中速 | 4-6h/150℃ |
| LCP | 1.3-1.5 | 0.3-0.8 | 250-350 | 100-150 | 50-100 | 低速 | 2-3h/120-150℃ |
| PPA | 1.4-1.6 | 0.5-1.5 | 280-325 | 90-180 | 100-150 | 中高速 | 6-8h/140℃ |
| PPO | 1.05-1.08 | 0.5-1.5 | 240-300 | 20-60 | 80-120 | 中低速 | 4-6h/110℃ |
| PTFE | 2.1-2.3 | 3-6 | 250-300 | 80-120 | 50-100 | 低速 | 按工艺 |
| PCTFE | 2.1-2.2 | 2-3 | 200-280 | 40-80 | 50-100 | 低速 | 按工艺 |
PBI(聚苯并咪唑)等超高耐温材料以机加工为主,欢迎咨询可行性。表中参数为工程实践参考,具体产品以试模为准。
微信扫一扫 · 微信号 AOTUMUJU_2008